Interfaces de transfert étanches : double joint torique, sertissage et soudure par chaleur
Derrière chaque méthode de confinement par film souple — revêtements continus, systèmes de raccordement de films, joints entre gants et isolateurs, voire le remplacement du filtre BIBO — se cache un petit nombre de techniques d’étanchéité. Si l'interface est correctement réalisée, le transfert reste étanche ; en cas d'erreur, la poudre active s'échappe au pire moment. Ce guide aborde les trois techniques essentielles : le double joint torique, le sertissage mécanique et la soudure thermique.
Le double joint torique
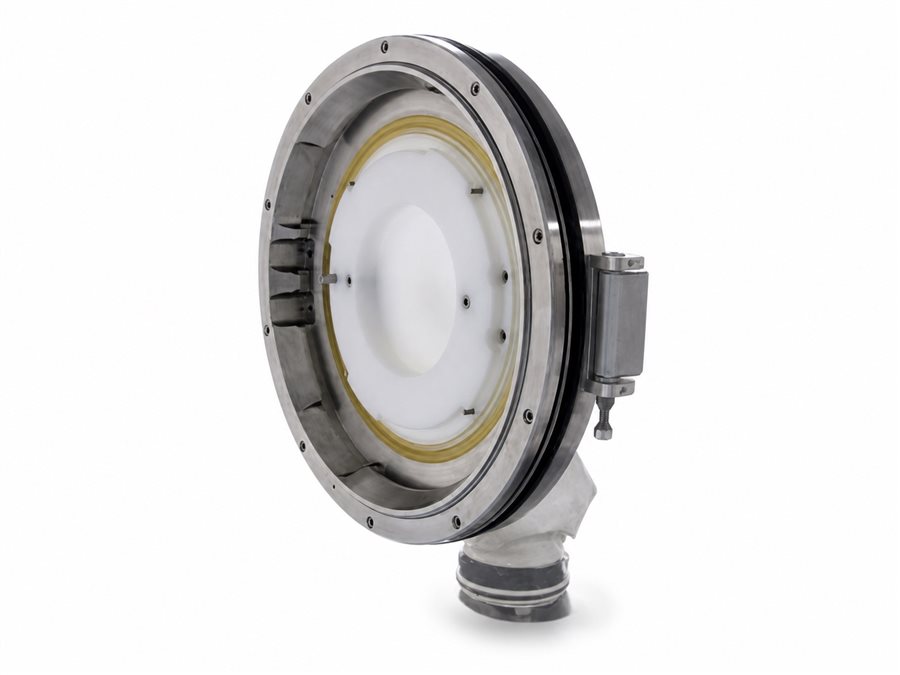
Le double joint torique est à la base de nombreux joints de transfert à film souple : systèmes à sac continu, systèmes de raccordement par film, raccord gant-isolateur et systèmes de remplacement de filtre BIBO. Deux joints en film enroulé sont scellés à l'aide de deux joints toriques sur un adaptateur monté sur l'équipement ; la pose de la deuxième couche de film par-dessus la première isole l'adaptateur et l'intérieur de l'équipement de l'environnement ambiant.
- Bien que les joints toriques puissent être maintenus en place à l'aide d'une pince, leur étanchéité face à une surpression est limitée.
- Avec des joints toriques de grand diamètre, le montage est plus complexe et peut s'avérer difficile à réaliser.
- Les joints toriques de grand diamètre peuvent également présenter une étanchéité moins bonne, notamment si le manchon en plastique est trop grand et si la surface d'étanchéité présente de multiples plis.
- La surface de l'appareil entre les deux joints toriques risquent d'être contaminés.
Fermeture mécanique par film (sertissage et découpe)
La méthode de fermeture la plus simple consiste à placer deux attaches très rapprochées autour du manchon en film et à couper entre celles-ci, ce qui laisse deux extrémités attachées et séparées. Dans la pratique, cela comporte un risque réel de fuite : des substances peuvent s'échapper de la partie contaminée située entre l'attache et l'extrémité ouverte, en particulier dans le cas de composés puissants. Le fait de recouvrir les extrémités coupées de ruban adhésif réduit ce risque, mais complique l'opération. Parmi les innovations, on trouve des systèmes d’attaches brevetés qui minimisent la distance entre les têtes d’attache et serrent le joint aussi fort que possible afin de retenir toute poudre dans les plis ; l’extrémité exposée doit également être obturée dès que possible après la découpe. Une fermeture mécanique classique utilise deux plis de fermeture fixés autour du film à séparer, entre lesquels un coupe-film effectue la découpe — un double sertissage réduit au minimum la distance entre les deux têtes d’attache.
- Si une tête de fixation se desserre pendant la séparation, le confinement échoue.
- Pour être efficaces, les plis du sachet doivent être bien serrés, et l'ouverture séparée doit être scellée afin que la poudre ne puisse pas s'échapper par les plis sertis.
- La distance entre les plis est importante : si elle est trop grande, l'étape d'ouverture risque d'entraîner la libération de particules.
- Les têtes de sertissage ne doivent présenter aucune arête vive susceptible d'endommager le sac pendant le transport.
- Les systèmes de sertissage propriétaires sont conçus pour des tailles et des matériaux de manchons spécifiques et peuvent ne pas assurer une étanchéité fiable avec d'autres types de manchons.
- La découpe par cisaillement peut générer des débris de plastique qui contaminent ensuite le produit transféré.
Fermeture par film thermosoudé
Un système de soudage à chaud utilise deux mâchoires de soudage qui permettent, dans l'idéal, de réaliser un triple cordon de soudure. Il ne fonctionne qu'avec des films en polyéthylène (PE) ; les films en PU et en PVC nécessitent quant à eux un système de soudage à haute fréquence. La fermeture simultanée de la triple soudure forme à la fois une base étanche pour le sac rempli et la base du nouveau sac. La soudure centrale peut être élargie, grâce à un système de séparation automatique du film intégré qui remplace la découpe manuelle le long de la soudure et réduit le risque de contamination. L’avantage réside dans le fait que la découpe s’effectue à l’intérieur du cordon de soudure, sans exposition du matériau. À l’inverse, une surface fortement contaminée risque de ne pas se sceller efficacement, ce qui peut entraîner une défaillance du scellage et des fuites consécutives ; il est donc préférable de procéder au thermoscellage sur une surface de film propre.
- Si le film n'est pas bien tendu, des plis se forment au niveau de la soudure et compromettent l'étanchéité.
- La présence de résidus sur ou dans le cordon de soudure entraîne des défauts de soudure.
- La température élevée à la surface de la mâchoire (généralement environ 150 °C) peut dépasser les limites d'une zone à risque ou d'une classification ATEX.
- Les températures élevées peuvent également altérer le produit, et la chaleur dégagée par des réactions chimiques exothermiques ou par auto-inflammation peut poser des problèmes de sécurité.
Ce sont ces interfaces qui font qu’un revêtement continu et un vanne papillon en deux parties contenues, et elles régissent le remplacement en toute sécurité du filtre sur un Logements BIBO. Adapter la méthode d'étanchéité au composé Bande OEB.
Produits associés
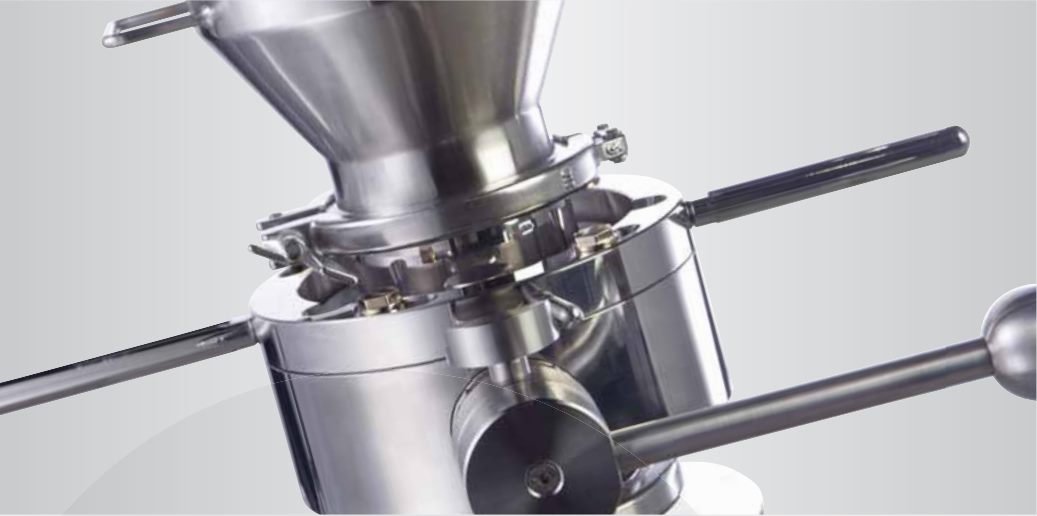 Vanne papillon à division alpha-bêtaVanne papillon à deux corps pour le transfert confiné et sans poussière de poudres hautement actives.Transfert et confinement
 RTP — Port de transfert rapidePort de transfert rapide permettant un transfert stérile et confiné vers des isolateurs.Transfert et confinement
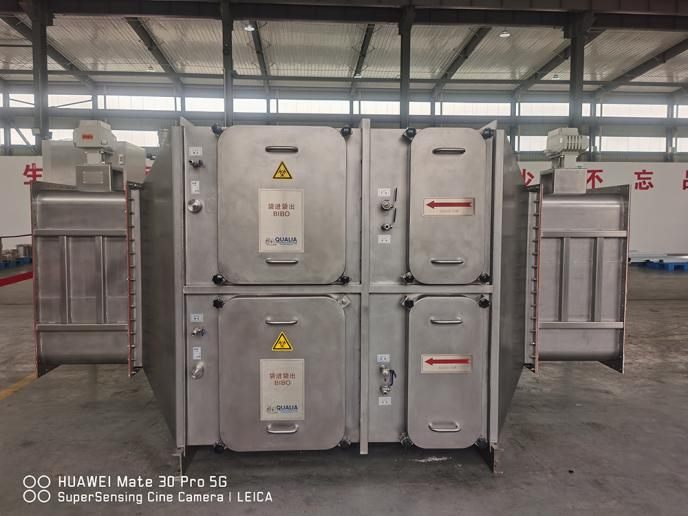 Boîtier de filtre BIBOBoîtier HEPA de type « bag-in/bag-out » permettant un remplacement sécurisé des filtres dans les laboratoires P3/P4.Traitement de l'air
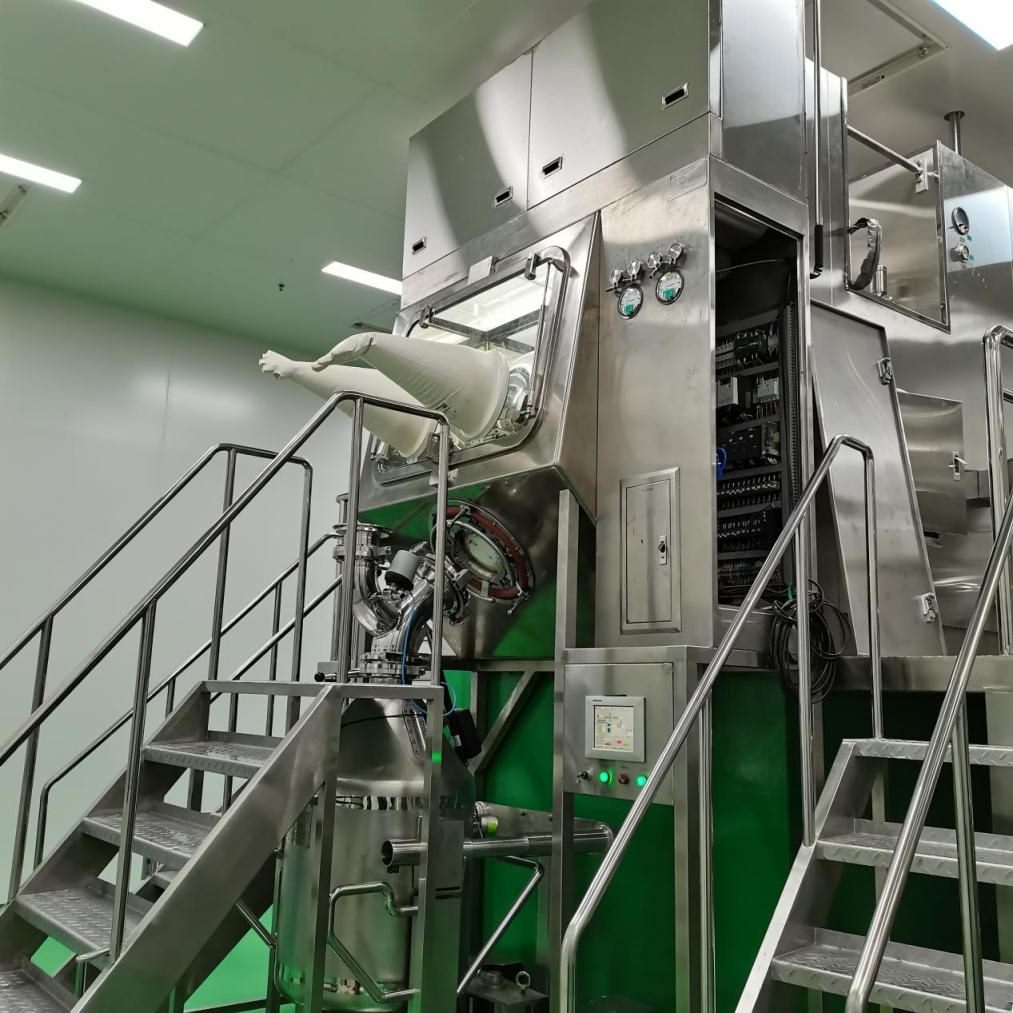 Isolateur de distribution et de confinement (OEB5)Barrière à pression négative pour la pesée, le chargement et le prélèvement d'échantillons de substances HPAPI.Isolateurs et barrières
Concevoir une interface de transfert isolée ?
Indiquez-nous le type de film utilisé, la concentration du composé et si la zone est classée ATEX ; nos ingénieurs vous recommanderont alors la méthode d'étanchéité la plus adaptée : joint torique, sertissage ou soudure.