Interfaces de transferencia herméticas: doble junta tórica, engaste y soldadura térmica
Detrás de cada método de contención con película flexible —revestimientos continuos, sistemas de conexión de películas, uniones entre guantes y aisladores, e incluso el cambio de filtros BIBO— se esconden unas pocas técnicas de sellado. Si la interfaz es la adecuada, la conexión permanece sellada; si no lo es, el polvo potente se escapa justo en el momento menos oportuno. Esta guía aborda las tres técnicas más importantes: la junta tórica doble, el engarzado mecánico y la soldadura térmica.
La junta tórica doble
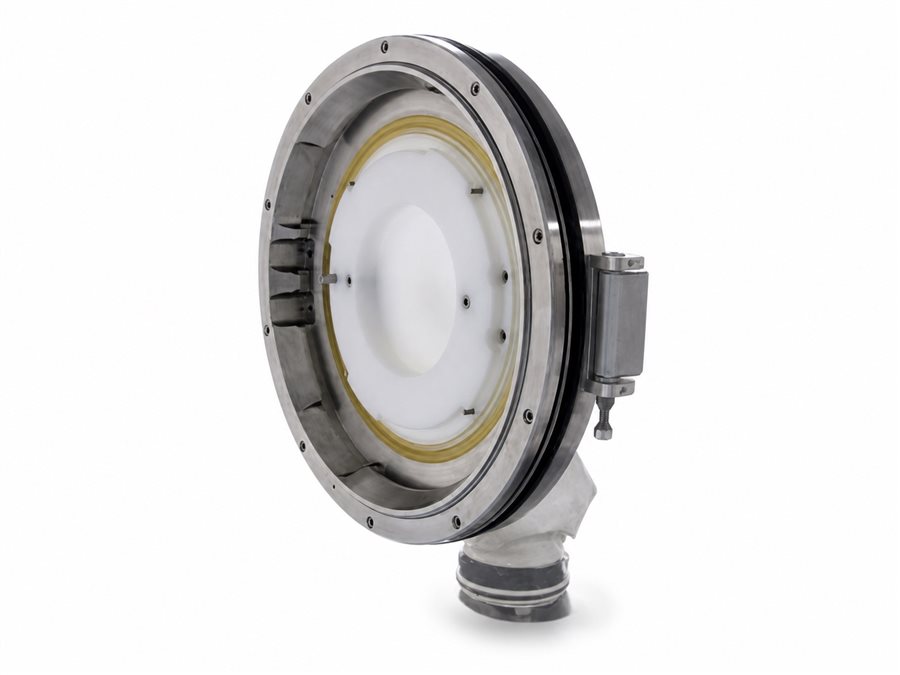
La junta tórica doble es la base de muchos sellos de transferencia de película flexible: sistemas de bolsas continuas, sistemas de conexión de película, la unión entre el guante y el aislador y los sistemas de cambio de filtro BIBO. Dos juntas de película enrollada se sellan con la ayuda de dos juntas tóricas sobre un adaptador acoplado al equipo; al colocar la segunda capa de película sobre la primera, se aísla el adaptador y el interior del equipo del ambiente de la sala.
- Aunque las juntas tóricas pueden fijarse con una abrazadera, su capacidad de estanqueidad frente a la sobrepresión es limitada.
- Con las juntas tóricas de gran diámetro, el montaje resulta más complejo y su manipulación puede resultar incómoda.
- Las juntas tóricas de gran diámetro también pueden sellar peor, sobre todo si el manguito de plástico es demasiado grande y la superficie de sellado presenta múltiples pliegues.
- La superficie del dispositivo entre Las dos juntas tóricas podrían ensuciarse.
Cierre mecánico de film (engarzado y corte)
El cierre más sencillo consiste en colocar dos bridas muy juntas alrededor de la funda de plástico y cortar entre ellas, dejando dos extremos atados y separados. En la práctica, esto conlleva un riesgo real de exposición: el material puede liberarse de la sección contaminada situada entre la brida y el extremo abierto, especialmente en el caso de compuestos potentes. Cerrar con cinta adhesiva los extremos cortados reduce el riesgo, pero complica la operación. Entre las innovaciones se incluyen sistemas de bridas patentados que minimizan la distancia entre las cabezas de las bridas y sujetan la junta con la mayor firmeza posible para retener cualquier resto de polvo en los pliegues; el extremo expuesto también debe taparse lo antes posible tras el corte. Un cierre mecánico típico utiliza dos pliegues de cierre fijados alrededor de la película que se va a separar, con un cortador de película que corta entre ellos; un doble engarzado mantiene al mínimo la distancia entre los dos cabezales de atado.
- Si una cabeza de unión se afloja durante la separación, el sistema de contención falla.
- Para que la bolsa sea eficaz, los pliegues deben quedar bien ajustados, y la abertura separada debe estar sellada para que el polvo no se salga por los pliegues engarzados.
- La distancia entre los pliegues es importante: si es demasiado grande, al abrirlo se corre el riesgo de que se liberen partículas.
- Los cabezales de engarzado no deben presentar bordes afilados que puedan dañar la bolsa durante el transporte.
- Los sistemas de engaste patentados están diseñados para manguitos de determinados tamaños y materiales, y es posible que no garanticen un sellado fiable con otros.
- El corte por cizallamiento puede generar residuos plásticos que, a su vez, contaminan el producto transportado.
Cierre de película termosoldada
Un sistema de soldadura térmica utiliza dos mordazas de soldadura que, en condiciones óptimas, producen una costura triple. Solo funciona con film de polietileno (PE); los films de PU y PVC requieren, en cambio, un sistema de soldadura de alta frecuencia. Al cerrar la costura triple de una sola vez, se forma tanto una base sellada para la bolsa llena como la base de la nueva bolsa. La costura central puede hacerse más ancha, con una separación automática del film incorporada que sustituye al corte manual a lo largo de la costura y reduce el riesgo de contaminación. La ventaja es que el corte se realiza dentro de la soldadura, sin que quede expuesto el material. Por el contrario, una superficie muy contaminada puede no sellarse eficazmente, lo que puede provocar fallos en el sellado y fugas posteriores; por lo tanto, lo ideal es realizar el termosellado sobre una superficie limpia de la película.
- Si el film no queda bien tenso, se forman pliegues en la soldadura y esto afecta al sellado.
- Los residuos que se encuentran sobre o dentro del cordón de soldadura provocan defectos en la soldadura.
- La elevada temperatura de la superficie de la mordaza (normalmente, unos 150 °C) puede superar los límites establecidos para una zona peligrosa o una clasificación ATEX.
- Las altas temperaturas también pueden deteriorar el producto, y el calor generado por reacciones exotérmicas o por autoignición puede plantear problemas de seguridad.
Estas interfaces son las que hacen que un revestimiento continuo y un válvula de mariposa dividida incluidos, y regulan el cambio seguro del filtro en un Viviendas BIBO. Adapta el método de sellado a las características del compuesto Banda OEB.
Productos relacionados
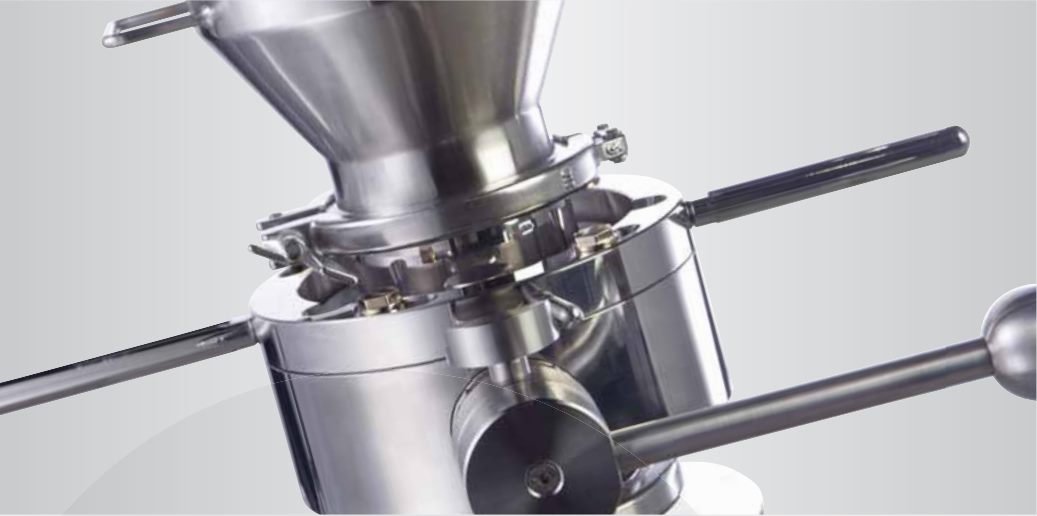 Válvula de mariposa con división alfa-betaVálvula de mariposa dividida para el trasvase controlado y sin polvo de polvos altamente activos.Traslado y contención
 RTP — Puerto de transferencia rápidaPuerto de transferencia rápida para una transferencia estéril y contenida a los aisladores.Traslado y contención
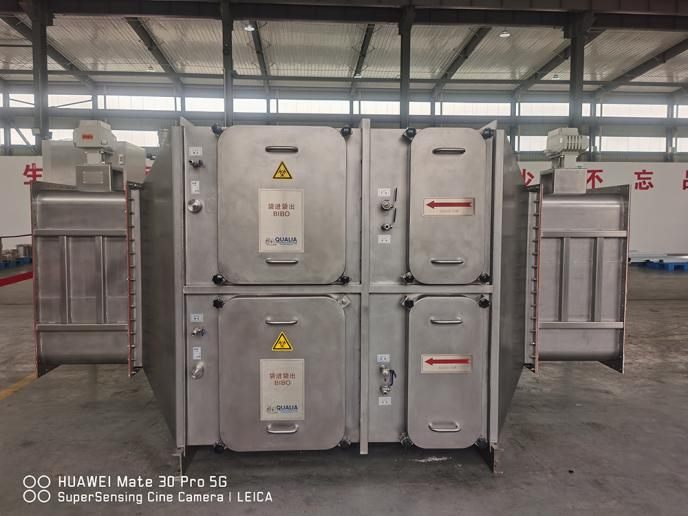 Carcasa del filtro BIBOCarcasa HEPA con sistema «bag-in/bag-out» para un cambio seguro del filtro en laboratorios P3/P4.Tratamiento del aire
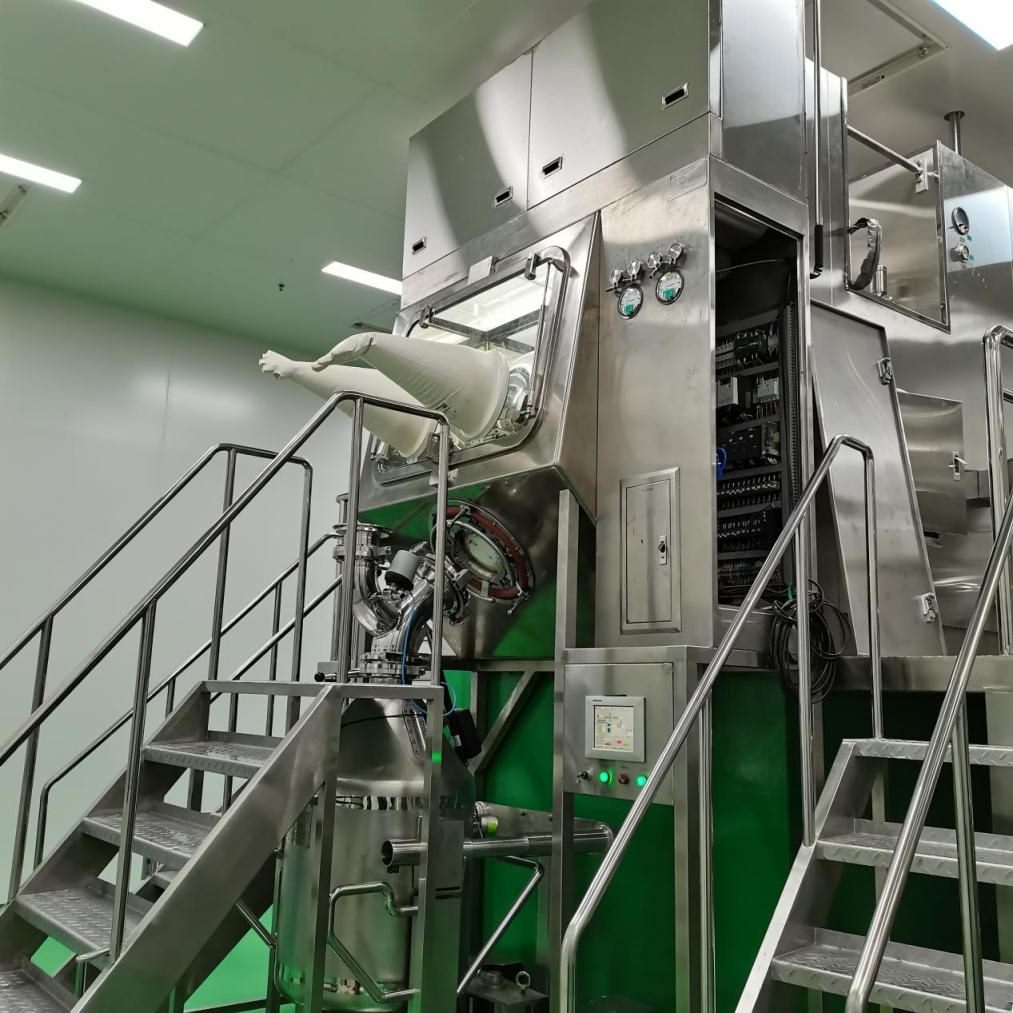 Aislador de dosificación y contención (OEB5)Barrera de presión negativa para el pesaje, el llenado y el muestreo de HPAPI.Aisladores y barreras
¿Estás diseñando una interfaz de transferencia aislada?
Indíquenos el tipo de película que utiliza, la potencia del compuesto y si la zona está clasificada según la normativa ATEX, y nuestros ingenieros le recomendarán el método de sellado —junta tórica, engaste o soldadura— más adecuado.
Descubre los sistemas de transferencia
Habla con un ingeniero