Absperrtechnik für Mahlen und Mikronisierung: Isolatoren, Split-Butterfly-Ventile & BIBO
Die Mahlung oder Mikronisierung einer gereinigten API ist ein üblicher Schritt zwischen der Produktion von Arzneimitteln und deren Formulierung – und ein sehr energieintensiver Vorgang. Der Prozess zerlegt die Partikel in einem Zielgrößenbereich durch mechanische Einwirkung (ein Mahlrad) oder durch Hochgeschwindigkeitsgas, das die Partikel gegen eine Oberfläche wirft (Mikronisierung). Da das Pulver oft sehr potent ist, muss die Absicherung an jedem Punkt errichtet werden, an dem es ausgesetzt ist. Diese Anleitung erklärt, wo die Gefahr besteht und wie Isolatoren, geteilte Schmetterlingsventile und BIBO-Filter diese kontrollieren.
Die erforderliche Insektizid-Konzentration hängt von der Stärke des Wirkstoffs in der Mischung ab – siehe OEB und OEL erklärt. Sowohl beim Fräsen als auch bei der Mikronisierung kann Stickstoff als Absaug- oder Trägergas eingesetzt werden, um das Risiko einer statisch ausgelösten Explosion zu verringern.
Wo das Kontaminationsrisiko besteht
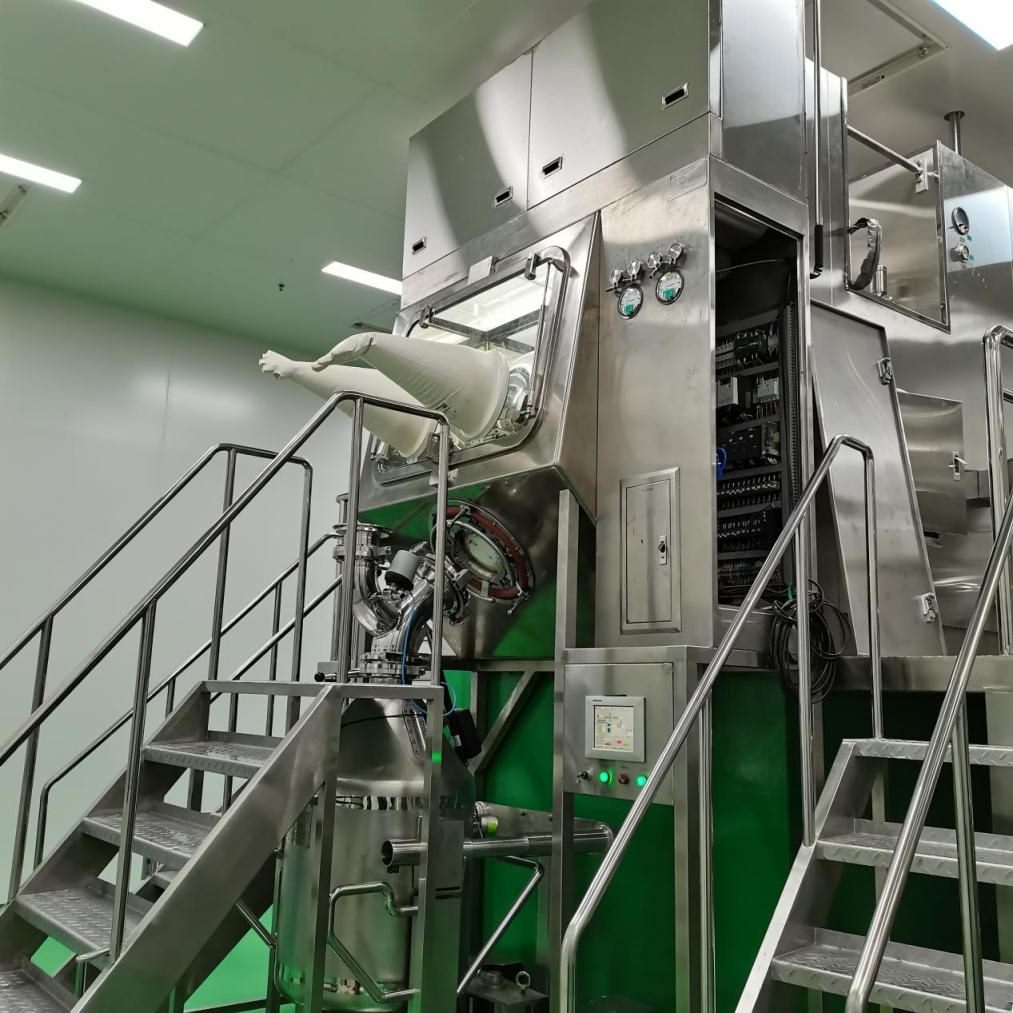
Die wichtigsten Gefahren für die Eindämmung sind die Laden und Entladen von Pulver, Reinigung, Wartung der für die Produktrückgewinnung und den Abgaseinschluss notwendigen HEPA-Filter sowie die Reinigung des Prozesssystems selbst. Alpha-Beta-Spalt-Blattventil, Die Montage des Mähwerks innerhalb eines Isolators oder die Montage des Mähwerks außerhalb eines Isolators sind beide üblich. Da das gesammelte Produkt stark staubig ist, werden die Partikel in geschlossenen Säcken oder Behältern (kontinuierlicher Liner oder geteilter Butterfly-Ventil) gesammelt, und der Sammelbehälter wird normalerweise ebenfalls innerhalb des Isolators installiert.
Aufgrund des hohen Energieeintrags – insbesondere bei der Mikronisierung – ist der gesamte Prozess auf kleinerer Skala häufig in einem einzigen Isolator untergebracht: Ladung, Entladung, Probenahme sowie die Sammlung und sichere Wechselung der Filter. Anschließend erfolgt in der Regel eine CIP-/WIP-Präreinigung oder -trocknung, gefolgt von der manuellen Reinigung der kleineren, abnehmbaren Teile; ob die eigentliche manuelle Reinigung einer ventilierten Umgebung bedarf, ist eine konstruktive Frage.
Fräsen vs. Mikronisieren
In einer Mühle gelangen Materialien aus einem Behälter, werden durch ein Laufradsystem (konischer, Hammerschleif- oder Zapfenmühle) reduziert und das Produkt gesammelt und abgelassen – das Zufuhr- und Abgassystem ist bei den verschiedenen Typen weitgehend gleich. Ein Mikronisierer arbeitet anders: Pulver wird kontrolliert in eine kleine Kammer gefördert, wo ein Hochgeschwindigkeits-Luft- oder Stickstoffstrahl die Partikel kollidieren und zersplittern lässt, wodurch sehr feine Partikel entstehen. Diese werden dann in den Luftstrom in einen Zyklon geleitet, wo Feststoffe in einen Sammelbehälter fallen; der Luftstrom, der nun mit sehr feinen Partikeln beladen ist, wird durch einen abschließenden HEPA-Filter gereinigt.
Designpunkte, die die Belichtung steuern
- Laden und Entladen Sämtliche Auslasspunkte sind die Hauptauslasspunkte – die Zuführung erfolgt über einen Chargenbehälter (innerhalb des Isolators oder über eine Trennklappe) und der Produktabzug erfolgt über eine Trennklappe, die mit einem separaten Schieberegler verbunden ist.
- Reinigung einzelner Elemente — Zufuhrleitung, Mikronisierer-Schale, Zyklon, Anschlussleitungen und Abgasschleuse – oft zuerst die WIP, dann Demontage und manuelle Reinigung.
- Mikronisierer werden normalerweise in einem Isolator eingebaut., Da die einzelnen Komponenten klein sind, ist der Prozess energieintensiv und staubig, und zur Reinigung muss er demontiert werden.
- Der Abgasschlauch Sie ist typischerweise HEPA-Qualität und muss eine sichere Wechselung ermöglichen — über Bag-In/Bag-Out (BIBO) oder eine Push-Push-Methode.
- Verwenden Sie einziehbare Sprühkugeln Damit CIP-/WIP-Leitungen nicht zu potenziellen Abgaseiträgen werden, die sich verstopfen könnten.
- Ein filtriertes Entlüftungssystem bereitstellen Um eine Druckbildung durch die Bewegung des Luftstroms zu vermeiden, um Gas aus mechanischen Wellenringen abzuführen oder um Stickstoff zu fördern, um eine inerte Atmosphäre zu schaffen.
Auswahlgründe
- Betriebsgröße – F&E oder Produktion?
- Die Sprengkraft des Pulvers – eine niedrige Mindestentzündungskraft (MIE) erfordert den Einsatz von Inertgas (normalerweise Stickstoff).
- Größe der Ladestationen und Abfallbehälter (Volumen, Anschlussöffnungen).
- Fließfähigkeit des Materials in und aus.
- Volumen des geschlossenen Prozesssystems – ein kleineres System erhöht die Druckdifferenz gegenüber dem Gas, das aus dem Produktbehälter herausgedrückt wird, sofern keine effektive Entlüftung installiert ist.
- Die Gewichtung der einzelnen Mikronisierkomponenten und die einfache Demontage – das beeinflusst direkt die ergonomische Gestaltung des Isolators.
Was die Hülle selbst betrifft, sorgt eine negative Druckkonstruktion dafür, dass potentielle Staubpartikel darin zurückbleiben – siehe Vergabe- und Containierungsisolator (OEB5) und Unterdruck-Isolator. Nach dem Fräsen erfolgt in der Regel eine Siebung – siehe Sieving & Screening Containment.
Verwandte Produkte
Vergabe- und Containierungsisolator (OEB5)Negative-Pressure-Barriere für das Wiegen, Laden und Entnehmen von HPAPI.Isolatoren & Barrieren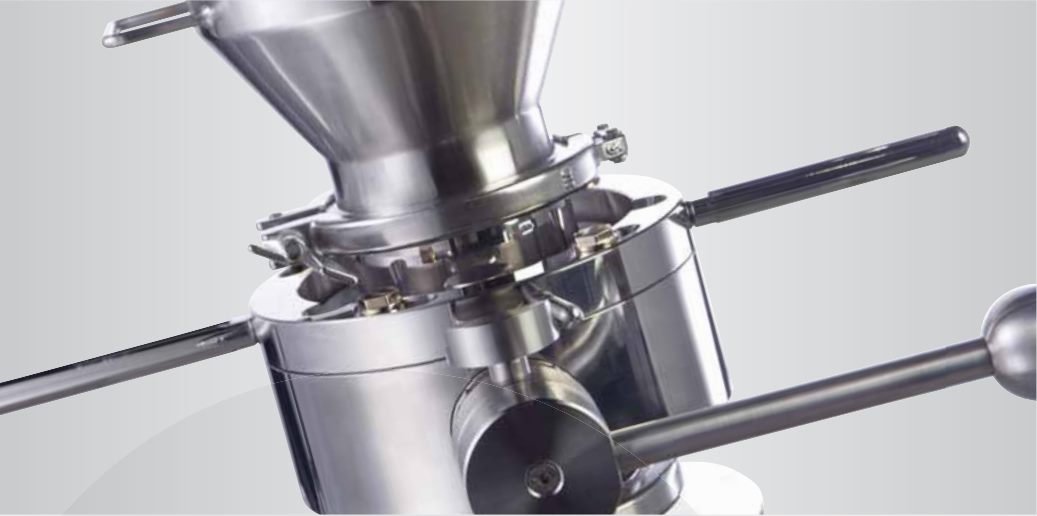 Alpha-Beta-Split-AbsperrklappeTeilungs-Schneckenventil zur sicheren und staubfreien Förderung von potenten Pulvern.Transport & Eindämmung
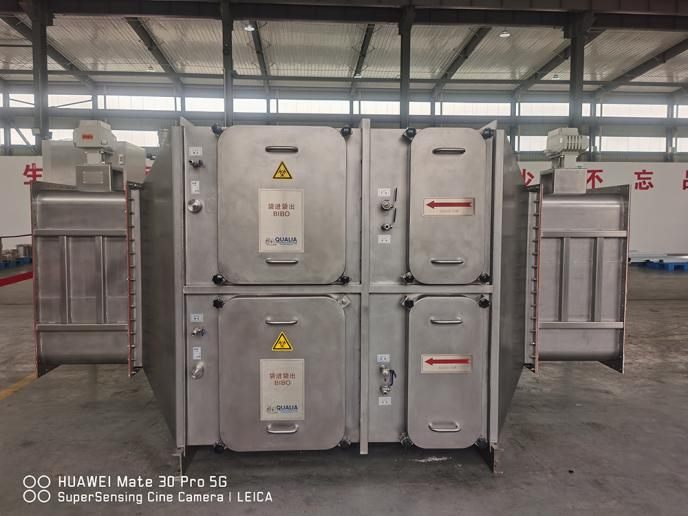 BIBO-FiltergehäuseHEPA-Gehäuse für die Beutelfüllung/Beutelentnahme für eine sichere Filterwechselung in P3-/P4-Laboren.Luftbehandlung
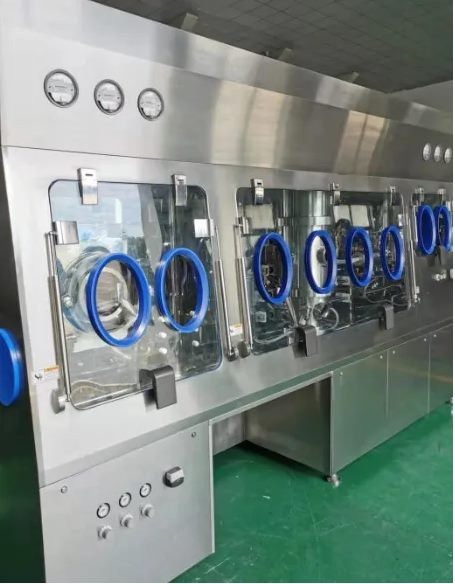 Unterdruck-IsolatorOEB5-Kontrolle unter kontrollierter negativer Druck.Isolatoren & Barrieren
Mit einem Mahl- oder Mikronisationsschritt ausgestattet?
Bitte geben Sie uns Ihre API-Stärke, die Millengröße und die Durchflussmenge an, und unsere Ingenieure werden den Isolator, die Zweifachventile und die BIBO-Filtration auswählen, um den Prozess dicht und reinigbar zu halten.
Ansicht der Containment-Isolatoren
Sprich mit einem Ingenieur